FMEA Risk Analizi: İSG İçin Ölçekler ve Çözümlü Örnek
FMEA (Hata Türü ve Etkileri Analizi), bir prosesin, makinenin veya işin hangi yollarla hata verebileceğini, her hatanın çalışanlara ne yapacağını ve hangi hataların önce giderilmesi gerektiğini adım adım ortaya koyan yapılandırılmış bir risk analizi yöntemidir. İş güvenliğinde her hata türü şiddet, oluşma ve tespit açısından puanlanır; puanlar, kimse zarar görmeden hangi önlemlere öncelik verileceğini belirler.
FMEA güvenilirlik mühendisliği için geliştirildi. Bu yüzden karşınıza çıkan kaynakların çoğu müşteri şikâyetinden ve garanti maliyetinden bahseder. İmalat sektöründeki iş güvenliği uzmanları yine de FMEA'yı kullanır, çünkü bir tehlike listesinin yapmadığı bir şeyi yapar: "Ne kadar kötü olur?" sorusundan önce prosesi adım adım yürüyüp "Bu adım nasıl ters gidebilir?" diye sormanızı zorunlu kılar.
Bu rehber FMEA'yı iş sağlığı ve güvenliğine uyarlıyor. Yaralanma ve meslek hastalığı üzerinden yazılmış şiddet, oluşma ve tespit ölçeklerini, bir pres hattının önce-sonra puanlarıyla eksiksiz çözümlü FMEA'sını, bir uzuv kopması tehlikesini gizleyebilen risk öncelik sayısı (RÖS) kusurunu ve FMEA ile Fine-Kinney arasında seçim yapmanızı sağlayacak bir karar tablosunu bulacaksınız.
Aynı Puanı Alan İki Pres Hattı Riski
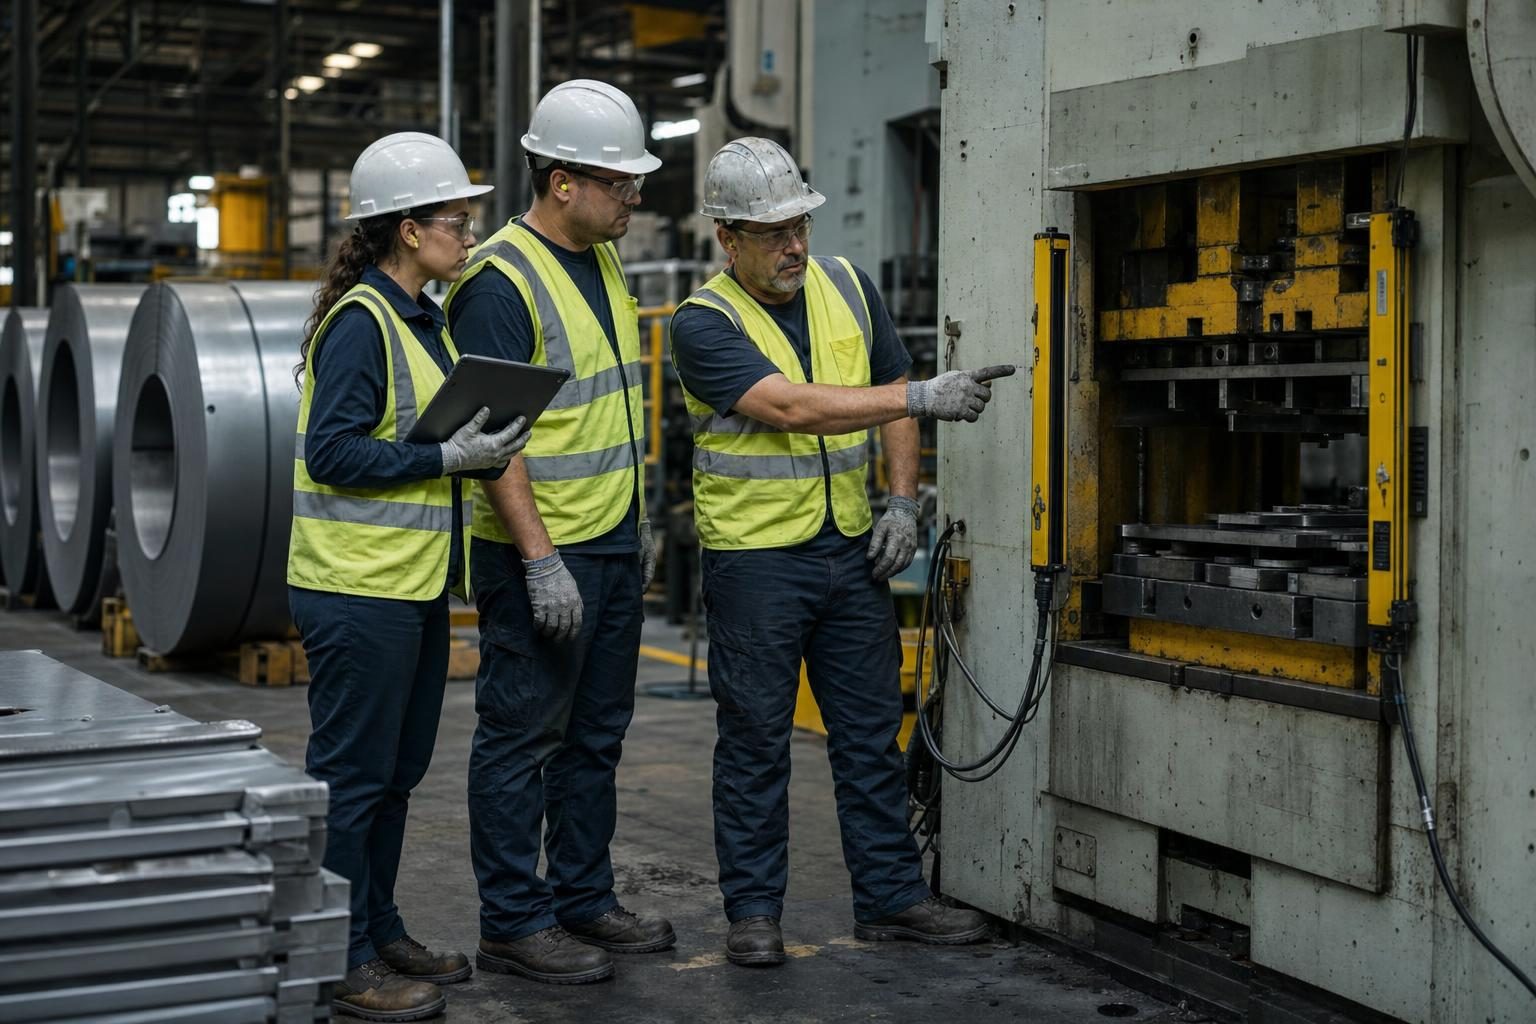
Bir metal pres fabrikası düşünün (kurgusal bir örnek). İSG ekibi pres hattındaki iki hata türünü puanlıyor.
Birincisi, mekanik presteki ışık perdesinin kimse fark etmeden devre dışı kalması. Operatör kalıp bölgesine elini uzatırsa muhtemel sonuç uzuv kaybıdır. Ekip bunu şiddet 10, oluşma 2, tespit 6 olarak puanlıyor: RÖS 120.
İkincisi, presin yanındaki yürüme yoluna hidrolik yağ sızması. Biri kayıp bileğini burkabilir. Ekip bunu şiddet 4, oluşma 6, tespit 5 olarak puanlıyor: RÖS yine 120.
Sayı aynı, risk çok farklı. Plan "150'nin üstündekileri önce düzelt" diyorsa iki satır da yerinden oynamaz. Plan "ilk beşi düzelt" diyorsa bütçe ışık perdesinden önce yağ sızıntısına gidebilir. Rehberin devamı, FMEA'nın iş güvenliği için nasıl doğru puanlanacağını ve bu durumun nasıl önleneceğini gösteriyor.
FMEA Nedir?
FMEA, bir sistemi veya prosesi parçalarına ya da adımlarına ayıran, her birinin hangi yollarla hata verebileceğini (hata türleri) listeleyen, her hatanın etkisini tanımlayan ve en önemlilerin önce ele alınması için bunları sıralayan önleyici bir analiz tekniğidir. Cambridge Üniversitesi Institute for Manufacturing kaynağına göre yöntem 1940'ların sonunda ABD ordusunda bir güvenilirlik aracı olarak doğdu, 1960'larda Apollo programı sırasında havacılık ve uzay sektöründe, 1970'lerde de otomotiv sektöründe benimsendi.
ABD Medicare ve Medicaid Hizmetleri Merkezleri'nin (CMS) FMEA rehberi temel farkı açıkça koyar: FMEA hataları olumsuz bir olay yaşanmadan önce ele alır; kök neden analizi ise sorunları yaşandıktan sonra inceler.
| Terim | İSG FMEA'sındaki anlamı |
|---|---|
| Eleman veya proses adımı | Analiz edilen iş, makine fonksiyonu veya adım (ör. "operatör sacı kalıba yerleştirir") |
| Hata türü | O adımın nasıl ters gidebileceği ("koruyucu kilitlemesi devre dışı bırakılmış", "kalıp bağlama torku yanlış") |
| Etki | Hata olursa çalışana ne olacağı (yaralanma, meslek hastalığı, maruziyet) |
| Neden | Hatanın neden oluştuğu (aşınmış parça, eksik talimat, zaman baskısı) |
| Mevcut kontroller | Hatayı önlemek veya fark etmek için şu an var olan önlemler |
| Şiddet (Ş) | Etkinin ne kadar ağır olduğu |
| Oluşma (O) | Hatanın veya nedenin ne sıklıkla beklendiği |
| Tespit (T) | Mevcut kontrollerin hatayı biri zarar görmeden yakalama ihtimali |
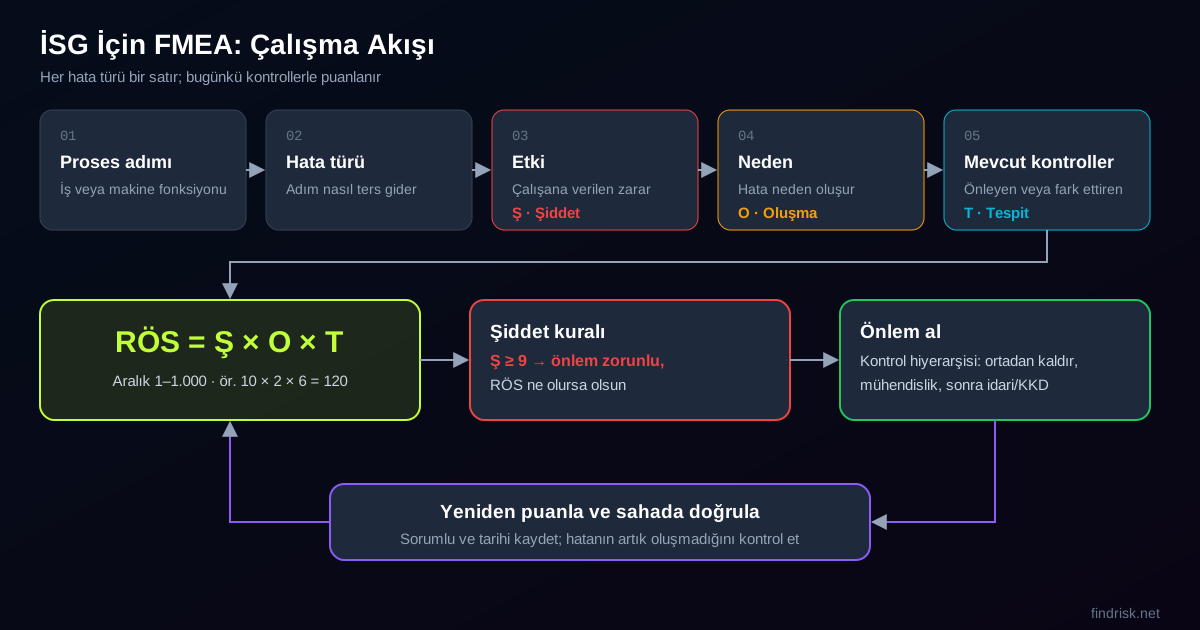
| RÖS | Risk öncelik sayısı, Ş × O × T (İngilizce kaynaklarda RPN = S × O × D) |
Güncel uluslararası standart IEC 60812:2018'dir (3. baskı). IEC tarafından Ağustos 2018'de yayımlanan standart FMEA'yı ve onun bir türü olan FMECA'yı (hata türü, etkileri ve kritiklik analizi) kapsar; RÖS'ü hesaplamanın alternatif yollarını ve kritiklik matrisine dayalı bir yöntemi de içerir. Otomotiv sektöründe referans, Haziran 2019'da yayımlanan AIAG & VDA FMEA El Kitabı'dır; bu kitap RÖS'ün yerine tabloya dayalı "Aksiyon Önceliği"ni getirdi (aşağıda ele alınıyor).
FMEA'nın proses güvenliğinde mevzuat karşılığı da var. ABD İş Güvenliği ve Sağlığı İdaresi'nin (OSHA) Proses Güvenliği Yönetimi standardı 29 CFR 1910.119(e)(2), What-If, kontrol listesi, HAZOP ve hata ağacı analizinin yanında FMEA'yı da kabul edilebilir proses tehlike analizi yöntemleri arasında sayar.
Türk Mevzuatında FMEA'nın Yeri
Türk mevzuatı belirli bir risk analizi yöntemini zorunlu tutmaz. İş Sağlığı ve Güvenliği Risk Değerlendirmesi Yönetmeliği (RG: 29.12.2012, Sayı: 28512), Madde 9(2) uyarınca riskler, işyerinin özelliklerine göre ya da ulusal veya uluslararası standartlara göre seçilen bir veya birden fazla yöntemle analiz edilir. FMEA da bu yöntemlerden biri olarak kullanılabilir.
Yönetmeliğin FMEA çalışmasını doğrudan ilgilendiren hükümleri şunlardır:
| Hüküm | FMEA'ya etkisi |
|---|---|
| Madde 6(1): risk değerlendirmesi ekibi | Ekipte işveren veya işveren vekili, iş güvenliği uzmanı, işyeri hekimi, çalışan temsilcisi, destek elemanları ve tüm birimleri temsil eden, tehlikeleri bilen çalışanlar bulunur. FMEA atölyesi bu ekiple yapılmalıdır. |
| Madde 9(1): risklerin belirlenmesi | Her tehlike için riskin hangi sıklıkta oluşabileceği ve kimlerin, nelerin, ne şekilde, hangi şiddette zarar görebileceği belirlenir. FMEA'nın oluşma ve şiddet puanları bu sorulara cevap verir. |
| Madde 9(2): yöntem seçimi | Bir veya birden fazla yöntem kullanılabilir. Genel değerlendirmede Fine-Kinney, kritik makinelerde FMEA birlikte kullanılabilir. |
| Madde 12: yenileme | Risk değerlendirmesi çok tehlikeli, tehlikeli ve az tehlikeli sınıftaki işyerlerinde en geç 2, 4 ve 6 yılda bir; ayrıca ekipman, teknoloji veya üretim yöntemi değiştiğinde, iş kazası, meslek hastalığı ya da ramak kala olay yaşandığında yenilenir. |
Yöntemin kendisi de 6331 sayılı İş Sağlığı ve Güvenliği Kanunu'nun (RG: 30.06.2012, Sayı: 28339) risklerle kaynağında mücadele etme ve toplu korunmayı öncelikli tutma ilkeleriyle uyumludur: FMEA sizi önce hatanın kaynağına bakmaya iter.
İş Güvenliğinde FMEA Ne Zaman Kullanılmalı?
Tehlike bir prosesin, makinenin veya sistemin nasıl hata verebileceğinden kaynaklanıyorsa ve işi net adımlara ya da bileşenlere ayırabiliyorsanız FMEA kullanın. En güçlü olduğu durumlar şunlardır:
- Makineler ve üretim hatları: koruyucular, kilitlemeler, sensörler, hidrolik ve pnömatik sistemler her biri belirli şekillerde hata verebilir.
- Yeni veya değişen prosesler, devreye alınmadan önce. CMS, FMEA'nın prosesleri tam uygulamaya geçmeden daha güvenli hale getirmek için iyi bir teknik olduğunu belirtir.
- Bakım ve kalıp değişimi gibi işler: enerji izolasyonunun ve işlem sırasının önemli olduğu kalıp değişimi, filtre değişimi, hat temizliği. FMEA'yı kilitleme-etiketleme (LOTO) prosedürünüze bağlayın.
- Güvenlik açısından kritik ekipman: hangi bileşen arızasının bir koruyucuyu işlevsiz bıraktığını bilmeniz gerektiğinde.
FMEA geniş kapsamlı işyeri taramalarına (bütün bir depo, bütün bir ofis) veya ergonomi gibi ağırlıkla maruziyet süresine bağlı risklere pek uygun değildir. Bunlar için genel bir risk değerlendirmesi yöntemi ya da göreve dayalı bir iş güvenliği analizi (JSA) genellikle daha iyi sonuç verir. Sürekli kimyasal proseslerde yönlendirici kelimeleriyle HAZOP daha yaygın kullanılan araçtır.
7 Adımda FMEA Risk Analizi Nasıl Yapılır?
İş güvenliği için FMEA yedi pratik adımdan oluşur. Aşağıdaki sıra, CMS rehberi ile AIAG & VDA el kitabının yedi adımlı yapısından (planlama, yapı analizi, fonksiyon analizi, hata analizi, risk analizi, optimizasyon, dokümantasyon) İSG'ye uyarlanmıştır.
1. Kapsamı belirleyin
Tek bir proses, tek bir hat veya tek bir makine seçin. CMS kapsamın mümkün olduğunca daraltılmasını, karmaşık proseslerin birkaç FMEA'ya bölünmesini önerir. "Rulo yüklemeden bitmiş ürün paletine kadar pres hattı" uygulanabilir bir kapsamdır; "fabrika" değildir.
2. Ekibi kurun
İşi her vardiyada yapan çalışanları, bakım personelini, ustabaşını ve iş güvenliği uzmanını dahil edin. Madde 6'daki ekip üyeleri (işveren veya vekili, işyeri hekimi, çalışan temsilcisi, destek elemanı) de sürece katılmalıdır. CMS, analizi doğru kılan şeyin "ne olması gerektiğinin değil, gerçekte ne olduğunun" bilgisi olduğunu vurgular.
3. Proses adımlarını çıkarın
Prosesi basit bir akış şeması olarak çizin: rulo yükleme, pres operasyonu, hurda alma, kalıp değişimi, paletleme. Hata aramaya başlamadan önce adımlarda uzlaşın. CMS'ye göre ekip işin nasıl yapıldığında anlaşamıyorsa proses güvenilir değildir ve önce standartlaştırılmalıdır.
4. Hata türlerini, etkileri ve nedenleri listeleyin
Her adım için nasıl hata verebileceğini, bunun çalışana ne yapacağını ve neden olduğunu sorun. Her satıra tek hata türü yazın. Yaralanmaların yanında gürültü veya duman gibi sağlık etkilerini de ekleyin. Birgören ve Yalçınkaya'nın (2019) çalışması, FMEA uygulamalarında iş sağlığı risklerinin sıklıkla dışarıda kaldığına dikkat çeker.
5. Şiddet, oluşma ve tespiti puanlayın
Bir sonraki bölümdeki ölçekleri kullanın. Mevcut durumu, planladığınız önlemlerle değil bugün var olan kontrollerle puanlayın.
6. Önceliklendirin ve önlem alın
RÖS = Ş × O × T'yi hesaplayın, satırları sıralayın ve hiçbir yüksek şiddetli satırın geride kalmaması için şiddet kuralını (aşağıda) uygulayın. Önlemleri kontrol hiyerarşisine göre seçin: CMS, hatayı fiziksel olarak engelleyen tasarımları ve fiziksel değişiklikleri güçlü; uyarıları, yeni talimatları ve eğitimi zayıf önlemler olarak sınıflandırır.
7. Yeniden puanlayın ve kayıt altına alın
Önlemler uygulandıktan sonra her satırı yeniden puanlayın, kimin neyi ne zaman yaptığını kaydedin. Ardından hatanın sahada hâlâ ne sıklıkla oluştuğunu kontrol edin. FMEA, tablo dolduğunda değil, kalan risk puanları sahada doğrulandığında biter.
İSG İçin Şiddet, Oluşma ve Tespit Ölçekleri
Standart FMEA ölçekleri müşteri ve ürün etkisini tanımlar. İş güvenliği için insana verilen zarar üzerinden yazılmış ölçeklere ihtiyacınız var. Aşağıdaki tablo 1–10 arası bir uyarlama örneğimizdir. İşyerinize göre kalibre edin, yazılı hale getirin ve puanların karşılaştırılabilir kalması için her FMEA'da aynı sürümü kullanın.
| Puan | Şiddet (Ş): makul en kötü zarar | Oluşma (O): hata veya neden ne sıklıkla olur | Tespit (T): mevcut kontrollerin hatayı zarardan önce yakalama ihtimali |
|---|---|---|---|
| 10 | Ölüm veya birden fazla ölüm | Sürekli veya neredeyse her vardiyada | Tespit yok; biri yaralanana kadar hata görünmez |
| 9 | Kalıcı iş göremezlik (uzuv kaybı, görme kaybı) | Haftada birkaç kez | Ancak tesadüfen fark edilir |
| 8 | Uzun süreli etkisi olan ağır yaralanma; meslek hastalığı | Haftada bir civarı | Yalnızca seyrek denetimlerde fark edilir |
| 7 | Hastaneye yatış gerektiren ağır yaralanma | Ayda bir civarı | Periyodik kontrolde (aylık veya daha seyrek) fark edilir |
| 6 | 3 günden uzun iş günü kaybı; belirgin sağlık etkisi | Yılda birkaç kez | Haftalık kontrolde fark edilir |
| 5 | 3 güne kadar iş günü kaybı | Yılda bir civarı | Kullanıcıya bağlı vardiya öncesi kontrolde fark edilir |
| 4 | Tıbbi müdahale, iş günü kaybı yok | Birkaç yılda bir | İmzalı, belgelenmiş günlük kontrolde fark edilir |
| 3 | Yalnızca ilk yardım | Sektörde yaşanmış, burada yaşanmamış | Otomatik fark edilir ama yalnızca alarm verir |
| 2 | Rahatsızlık, müdahale gerekmez | Mevcut tasarımla çok düşük ihtimal | Otomatik fark edilir ve makine durur |
| 1 | Makul bir zarar yok | Pratikte imkânsız | Hata fark edilmeden oluşamaz (emniyetli arıza tasarımı) |
Bu ölçekleri dürüst tutan üç kural:
- Şiddeti olası olmayan en kötü senaryoya göre değil, makul sonuca göre puanlayın. Çapaktan parmak kesilmesi "ölüm" satırı değildir. Ama pres koruyucusu arızasının makul sonucu uzuv kaybıysa, işyerinizde hiç yaşanmamış olsa bile 9 veya 10 verin.
- Tespit, yaralanmayı değil hatayı ölçer. Devre dışı kalan ve bir sonraki haftalık teste kadar öyle kalan bir ışık perdesinin tespit puanı kötüdür; operatör yaralanınca "fark edecek" olsa bile.
- Veriniz varsa oluşmayı veriden alın. Bakım kayıtları, ramak kala bildirimleri ve denetim bulguları kullanın. Veri yoksa CMS, ekipten deneyime dayalı tahmin istenmesini önerir; bunu mümkünse yöneticiler odada değilken yapın ki çalışanlar rahat konuşsun.
Çözümlü Örnek: Pres Hattında FMEA
Aşağıdaki örnek kurgusal ama tipiktir: rulo yükleme, presleme, hurda alma, kalıp değişimi ve forklift ile ürün alma adımları olan bir mekanik pres hattı. Ekip yedi hata türünü önce mevcut kontrollerle, sonra kararlaştırılan önlemlerden sonra puanladı.
Önlemlerden önce
| # | Adım | Hata türü | Etki | Ş | O | T | RÖS | Sıra |
|---|---|---|---|---|---|---|---|---|
| 1 | Kalıp değişimi | Enerji izole edilmemiş; kalıp değişiminde koç aşağı kayar | Ezilme veya uzuv kaybı | 10 | 4 | 6 | 240 | 2 |
| 2 | Pres operasyonu | Işık perdesi devre dışı kalır ve öyle kalır | El uzvu kaybı | 10 | 2 | 6 | 120 | 6 |
| 3 | Pres operasyonu | Pres gürültüsü maruziyet sınırının üstünde, muhafaza yok | Gürültüye bağlı işitme kaybı | 6 | 8 | 7 | 336 | 1 |
| 4 | Rulo yükleme | Rulo çemberi sabitlemeden kesilir, geri fırlar | Kesik, göz yaralanması | 7 | 4 | 5 | 140 | 3 |
| 5 | Paletleme | Forklift ve yaya aynı koridoru kullanır | Çarpma, ağır yaralanma | 9 | 3 | 5 | 135 | 4 |
| 6 | Hurda alma | Hurda oluktan elle temizlenir | Derin kesikler | 5 | 7 | 3 | 105 | 7 |
| 7 | Pres operasyonu | Yürüme yoluna hidrolik yağ sızıntısı | Kayma, burkulma | 4 | 6 | 5 | 120 | 5 |
- ve 7. satırlara bakın. Makul sonucu uzuv kaybı olan ışık perdesi arızası, yağ sızıntısıyla aynı RÖS'e sahip ve eşitlik oluşma puanıyla bozulunca onun altında kalıyor. Giriş senaryosundaki RÖS tuzağı, gerçek bir tabloda karşınızda.
Kararlaştırılan önlemler
| # | Önlem (hiyerarşi seviyesi) | Sorumlu | Termin |
|---|---|---|---|
| 1 | Her pres için kilit noktalarını gösteren yazılı LOTO prosedürü, kalıp değişiminde koç emniyet takozu, eğitimli yetkili kişiler (mühendislik + idari) | Bakım şefi | 30 gün |
| 2 | Güvenlik sınıfı, izlemeli ışık perdesiyle değişim; imzalı günlük fonksiyon testi (mühendislik + idari) | Bakım şefi | 14 gün |
| 3 | Pres çevresine akustik muhafaza; gürültü ölçümü ve odyometrik takip; ara önlem olarak kulak koruyucu (mühendislik + idari + KKD) | Fabrika müdürü | 90 gün |
| 4 | Korumalı bıçaklı çember kesici ve rulo sabitleme; tanımlı duruş pozisyonu (mühendislik + idari) | Üretim sorumlusu | 30 gün |
| 5 | Yaya yolunu forklift koridorundan ayıran fiziksel bariyerler (mühendislik) | Fabrika müdürü | 60 gün |
| 6 | Oluktan kasaya hurda konveyörü (elle yapılan işin ortadan kaldırılması) | Mühendislik | 60 gün |
| 7 | Sızdıran bağlantının onarımı; damlama tavası ve haftalık kontrole eklenmesi | Bakım | 7 gün |
Önlemlerden sonra
| # | Hata türü | Ş | O | T | Önceki RÖS | Sonraki RÖS |
|---|---|---|---|---|---|---|
| 1 | Kalıp değişiminde enerji izole edilmemiş | 10 | 2 | 3 | 240 | 60 |
| 2 | Işık perdesi devre dışı | 10 | 2 | 2 | 120 | 40 |
| 3 | Maruziyet sınırı üstünde gürültü | 6 | 3 | 3 | 336 | 54 |
| 4 | Rulo çemberinin geri fırlaması | 7 | 2 | 3 | 140 | 42 |
| 5 | Forklift-yaya teması | 9 | 2 | 3 | 135 | 54 |
| 6 | Hurda oluğuna el sokma | 5 | 1 | 2 | 105 | 10 |
| 7 | Yürüme yolunda yağ | 4 | 2 | 4 | 120 | 32 |
Bu tablodan üç çıkarım:
- Şiddet nadiren değişir. Uzuv kaybı yine uzuv kaybıdır. Yalnızca ortadan kaldırma (elle yapılan işin kalktığı 6. satır) veya tehlikenin kendisinde gerçek bir değişiklik olabilecek zararı azaltır. Önlemlerin çoğu oluşmayı düşürür veya tespiti iyileştirir.
- Tespit iyileştirmeleri ucuzdur ama daha zayıftır. 2. satır ağırlıkla daha iyi bir cihaz ve günlük testle iyileşti. Günlük test gerçekten yapıldığı sürece bu yeterlidir; bunu denetimlerde kontrol edin.
- Kalan RÖS değerleri tek başına "güvenli" demek değildir. 1, 2 ve 5. satırların şiddeti hâlâ 9–10. Bu satırlar takip listesinde kalır ve kontrolleri her denetimde doğrulanır.
RÖS Tuzağı ve Nasıl Önlenir?
Risk öncelik sayısı üç sıralı puanı çarptığı için çok farklı riskler aynı sayıyı verebilir. 10 × 2 × 6'lık bir uzuv kaybı tehlikesi ile 4 × 6 × 5'lik bir kayma tehlikesinin ikisi de 120 eder. RÖS 1 ile 1.000 arasında değer alır; ancak bu aralıktaki pek çok sayı hiçbir puan kombinasyonuyla elde edilemez ve sayılar arasındaki aralıklar eşit değildir.
AIAG & VDA FMEA El Kitabı (Haziran 2019) bu nedenle RÖS'ün yerine Aksiyon Önceliği (Action Priority, AP) getirdi: şiddet, oluşma ve tespit üzerinden kurulan, önce şiddete ağırlık veren ve her kombinasyona yüksek, orta veya düşük önlem ihtiyacı atayan bir referans tablo (Quality Digest özeti). IEC 60812:2018 de RÖS'e alternatif olarak kritiklik matrisini sunar.
İSG FMEA'larında en basit çözüm yazılı bir şiddet kuralıdır. Önerimiz:
| Kural | Anlamı |
|---|---|
| Ş ≥ 9 | RÖS ne olursa olsun önlem zorunlu. Mühendislik kontrolü veya ortadan kaldırmayı hedefleyin. |
| Ş = 7–8 ve O ≥ 4 | RÖS ne olursa olsun önlem zorunlu. |
| Diğer durumlar | RÖS'e göre sıralayın; önlem eşiğinizi prosedürde kendiniz belirleyin. |
Hiçbir standartta evrensel bir "kabul edilebilir RÖS" yoktur. Yayımlanmış eşikler birbirinden çok farklıdır; kendi eşiğinizi seçin, prosedürünüzde gerekçelendirin ve tutarlı uygulayın.
FMEA mı, Fine-Kinney mi?
FMEA ve Fine-Kinney üç puanı çarpar ama farklı sorulara cevap verir. Fine-Kinney (R = O × F × S: olasılık, frekans ve şiddet) bir tehlikeyi mevcut haliyle puanlar. FMEA ise bir adımın veya bileşenin nasıl hata verdiğini ve bunu fark edip edemeyeceğinizi puanlar. Ölçeklerin ayrıntısı için Fine-Kinney yöntemi rehberine bakabilirsiniz.
| Soru | FMEA | Fine-Kinney |
|---|---|---|
| Analiz birimi | Bir adımın veya bileşenin hata türü | Bir faaliyetteki veya alandaki tehlike |
| Üçüncü faktör | Hatanın tespiti | Maruziyet frekansı |
| Ölçek | Genellikle her biri 1–10, RÖS 1–1.000 | Sabit, doğrusal olmayan değerler (ör. şiddet 100'e kadar) |
| En uygun olduğu yer | Makineler, hatlar, kalıp değişimleri, yeni prosesler | İşyeri genelinde değerlendirme, karma faaliyetler |
| Emek | Yüksek: adım adım ekip çalışması | Orta |
| Çıktı | Sorumlusu ve yeniden puanı olan öncelikli hata listesi | Önlem süreleri olan risk sınıfları |
| Zayıf noktası | RÖS yüksek şiddetli satırları gizleyebilir | Kontrollerin nasıl devre dışı kalabileceğini sormaz |
Pek çok işyeri ikisini birlikte kullanır: işyeri genelindeki risk değerlendirmesi için Fine-Kinney, "bu koruyucu devre dışı kalırsa ne olur?" sorusunun önemli olduğu birkaç makine veya proses için FMEA. Madde 9(2) birden fazla yöntemin kullanılmasına zaten izin verir.
İSG'de Sık Yapılan FMEA Hataları
1. Ürün FMEA ölçeklerini kopyalamak
Kalite ölçekleri müşteri memnuniyetsizliğini ve hurda maliyetini puanlar. İş güvenliğinde kullanıldığında morluktan ölüme kadar her şey en üst iki puana sıkışır. Yukarıdaki gibi zarara dayalı ölçekler kullanın.
2. Gerçek prosesi değil ideal prosesi puanlamak
Ekip talimatta yazan işi puanlarsa FMEA sahadaki kestirme yolları kaçırır. Her vardiyadan operatör çağırın; arızalarda ve acil siparişlerde gerçekte ne olduğunu sorun.
3. Yalnızca RÖS'e göre sıralamak
Şiddet kuralı olmadan sık yaşanan küçük bir tehlike, nadir ama ölümcül bir tehlikenin önüne geçebilir. Kuralı ilk atölyeden önce prosedüre yazın.
4. Tespiti önlemenin yerine koymak
Bir kontrol eklemek T'yi ve RÖS'ü düşürür ama hata yine oluşur. Oluşmayı düşüren veya hata türünü tamamen ortadan kaldıran önlemleri tercih edin; tespiti ikinci savunma hattı olarak kullanın.
5. Sağlık risklerini dışarıda bırakmak
Gürültü, toz, duman ve titreşim yavaş ve sessizce zarar verdiği için çoğu zaman atlanır. Yukarıdaki örnekte hattın en yüksek RÖS'ü gürültüydü.
6. Hiç yeniden puanlamamak
"Planlanan önlemler" sütunu olup önlem sonrası puanı olmayan bir FMEA, bir dilek listesidir. Uygulamadan sonra yeniden puanlayın ve etkinliği sahada kontrol edin; tıpkı herhangi bir düzeltici faaliyeti kapatırken yaptığınız gibi.
FindRisk ile Risk Değerlendirmesi
Bir FMEA atölyesinin kalitesi sahadaki kanıta bağlıdır: koruyucunun bugün nasıl göründüğü, sızıntının nerede olduğu, yaya yolunun forklift koridoruna ne kadar yakın geçtiği. FindRisk ile hatta fotoğraf çekebilir, tehlikeleri doğrudan fotoğraf üzerinde işaretleyebilir ve gözden kaçırmış olabileceğiniz tehlikeler için fotoğrafı yapay zekâya analiz ettirebilirsiniz. Bu gözlemler, atölye başlamadan hata türü listesini besler.
FMEA'nızın yanında yürüyen işyeri geneli değerlendirme için FindRisk, Fine-Kinney risk değerlendirmesini destekler ve pres hattı için yapay zekâ ile denetim kontrol listesi oluşturabilir. Böylece FMEA'daki tespit puanlarınızın dayandığı günlük ve haftalık kontroller yapılır ve kayıt altına alınır. Raporlar saniyeler içinde hazırlanır; uygulama iOS ve Android'de çalışır.
Sıkça Sorulan Sorular
FMEA'da RÖS kaç olursa kabul edilebilir?
Evrensel bir kabul edilebilir RÖS değeri yoktur. IEC 60812 gibi standartlar bir eşik belirlemez ve yayımlanmış eşikler birbirinden çok farklıdır. Her kuruluş kendi önlem eşiğini yazılı olarak tanımlamalı ve bunu bir şiddet kuralıyla birleştirmelidir; böylece şiddeti 9 veya 10 olan her hata türü, RÖS'ü ne olursa olsun önlem alır.
FMEA iş sağlığı ve güvenliği risk değerlendirmesinde kullanılabilir mi?
Evet. Risk Değerlendirmesi Yönetmeliği Madde 9(2), işyerine uygun bir veya birden fazla yöntemin seçilmesine izin verir ve FMEA bunlardan biri olabilir. Yöntem özellikle koruyucular, kilitlemeler, enerji izolasyonu ve kalıp değişimi gibi makine ve proses hatalarında güçlüdür. Şiddet ölçeğini ürün hatasına değil yaralanma ve meslek hastalığına göre uyarlayın.
FMEA ile HAZOP arasındaki fark nedir?
FMEA bileşen bileşen veya adım adım ilerler ve her birinin nasıl hata verebileceğini sorar. HAZOP ise prosesi düğüm noktalarına ayırır ve akış, basınç, sıcaklık gibi proses parametrelerine "fazla", "az", "yok" gibi yönlendirici kelimeler uygular. HAZOP sürekli kimyasal proseslere, FMEA makinelere, montaj hatlarına ve kesikli işlere daha uygundur.
FMEA ile FMECA arasındaki fark nedir?
FMECA (hata türü, etkileri ve kritiklik analizi), FMEA'ya hata türlerini şiddet ve olasılığı birleştirerek sıralayan bir kritiklik adımı ekler; bu çoğu zaman bir kritiklik matrisiyle yapılır. IEC 60812:2018 iki yöntemi birlikte kapsar. Uygulamada şiddet kuralı olan bir İSG FMEA'sı zaten basit bir FMECA gibi çalışır.
RÖS yerine Aksiyon Önceliği mi kullanılmalı?
Otomotiv sektöründe evet. Haziran 2019'da yayımlanan AIAG & VDA FMEA El Kitabı, RÖS'ün yerine şiddet, oluşma ve tespitin her kombinasyonuna yüksek, orta veya düşük önlem ihtiyacı atayan Aksiyon Önceliği tablosunu getirdi. Otomotiv dışında RÖS hâlâ yaygın kullanılır; en iyisi yanına bir şiddet kuralı eklemektir.
FMEA ne sıklıkla güncellenmeli?
Proses, ekipman, malzeme veya yerleşim değiştiğinde, analiz edilen proseste iş kazası veya ramak kala olay yaşandığında ve belirli bir döngüde güncelleyin. Türkiye'de risk değerlendirmesi çok tehlikeli, tehlikeli ve az tehlikeli sınıfta en geç 2, 4 ve 6 yılda bir yenilenir. FMEA'yı bu değerlendirmenin parçası olarak aynı döngüde gözden geçirmek pratik bir yoldur.
Sonuç
FMEA, iş güvenliği ekiplerine her adımın ve her koruyucunun nasıl hata verebileceğini biri zarar görmeden sormanın disiplinli bir yolunu sunar. Gücü, prosesi onu işleten insanlarla adım adım yürümesinden gelir. Zayıf noktası ise ölümcül bir hata türünü rahatlatıcı bir puanın arkasına saklayabilen risk öncelik sayısıdır.
Zarara dayalı ölçekler kullanın, prosesi gerçekte nasıl işliyorsa öyle puanlayın, bir şiddet kuralı ekleyin ve her önlemden sonra yeniden puanlayın. FMEA'yı koruyucu arızasının asıl soru olduğu makine ve proseslerde kullanın; işyeri geneli değerlendirmede Fine-Kinney veya alışık olduğunuz yöntemi koruyun.
Hattaki tehlikeleri fotoğrafla kaydetmek, FMEA'nızın yanında Fine-Kinney değerlendirmesi yapmak ve bulgularınızı saniyeler içinde profesyonel bir rapora dönüştürmek için FindRisk'i indirin.
FindRisk'i Dene
Güvenlik iş akışınızı modernleştirmeye hazır mısınız?
Yapay zeka destekli risk değerlendirmeleri yapın, raporları anında oluşturun ve ekibinizi güvende tutun — her yerde, her zaman.